


 Facebook


Цинк-ламельні антикорозійні системи покриттів DELTA

Зростання вимог до довговічності машин, обладнання та будівельних конструкцій закономірно стимулює розвиток нових технологій захисту металевих поверхонь від корозії.  Агресивні середовища, температурні коливання, волога, хімічні реагенти та механічні навантаження значно прискорюють руйнування металу, тому застосування ефективних антикорозійних покриттів сьогодні є не просто бажаним, а стратегічно необхідним рішенням.
Традиційно найбільш поширеними залишаються покриття на основі цинку, оскільки вони забезпечують оптимальне співвідношення вартості та захисних властивостей, в залежності від вимог до покриття. Цинк, маючи більший негативний (на 0,2-0,3 мВ) електродний потенціал, ніж залізо (сталь), при впливі агресивних середовищ (електроліт) повільно розчиняється в процесі протікання електрохімічних реакцій, які приводять до постійного оновлення захисних пасивних плівок, захищаючи тим самим основний матеріал виробу. Таким чином, покриття на основі цинку забезпечують одночасно бар’єрний та електрохімічний захист.
Окрім класичного гальванічного цинкування сьогодні активно застосовуються гаряче, термодифузійне, механічне цинкування, а також сучасні неелектролітичні технології. Однією з найбільш прогресивних серед них є цинк-ламельні покриття DELTA, які демонструють високий рівень захисту навіть у складних умовах експлуатації.
Розглянемо детальніше, що являє собою цинк-ламельне покриття DELTA та в чому полягає його ефективність.
Що таке цинк-ламельне покриття DELTA?
Цинк-ламельне покриття DELTA (від англ. flake zinc або flZn – лускатий цинк) – це сучасна технологія захисту металевих деталей від корозії.  На ринку кріплення це покриття також відоме як цинк-дисперсне або цинк-платкове.
Покриття DELTA відносяться до типу неелектролітичних захисних покриттів, які складаються з суміші дрібнодисперсних лусочок (ламелей) цинку та алюмінію, з’єднаних між собою електропровідною неорганічною основою. Цинк, у таких покриттях, представлений у вигляді ламелей товщиною в декілька десятих часток мікрона, з шириною (довжиною) 20÷30 мкм та слугує анодним (жертвеним) захистом. Ламелі алюмінію утворюють бар’єрний ефект, блокуючи доступ кисню й електролітів до сталі. Неорганічна основа виконує функцію "клею", що утримує цинкові та алюмінієві пластинки у стабільному шарі.
Після нанесення і термічної полімеризації утворюється бар’єр, де ламелі цинку та алюмінію перекривають одна одну. Така структура створює високоефективний електрохімічний і бар’єрний захист для сталі.
Переваги покриттів DELTA
Системи DELTA поєднують високі експлуатаційні характеристики з технологічністю та екологічною безпекою.
 |
 |
 |
| ■ Високоефективний катодний захист від корозії. Даний захист реалізується за рахунок наявності частинок дисперсного цинку, що мають великий негативний електродний потенціал, у порівнянні зі сталлю, та електропровідної основи. | ■ Мала, порівняно з гарячим цинком, товщина шару покриття, що виключає необхідність спеціальної підготовки різьбових частин сполучених кріпильних виробів, дозволяє покривати кріплення практично всіх розмірів. | ■ Стійкість до органічних розчинників, кислот, лугів. Базові шари стійкі до органічних розчинників, а також олив, бензинів. Системи покриттів (базовий шар + додатковий шар) стійкі до кислот, лугів, чистячих засобів. |
 |
 |
| ■ Виключає насичення воднем поверхневого шару виробів з високоміцних сталей. Використання гальванічних покриттів для кріпильних виробів високої міцності пов'язане з ризиком виникнення крихкого руйнування як результат водневого насичення, що є неминучим супутнім ефектом гальванічного процесу. Водень викликає передчасне крихке руйнування високоміцних легованих сталей і виробів з них, і в першу чергу, внаслідок зниження ударної в'язкості (ГОСТ 9454-70). Для усунення цього негативного явища кріплення піддають спеціальній термообробці. Повну гарантію надійності високоміцних кріпильних виробів, ймовірність крихкого руйнування і одночасно корозійну стійкість можна забезпечити тільки використовуючи метод, відмінний від гальванічного методу нанесення захисних покриттів. | ■ Виключені шкідливі речовини: хром (VI), кадмій, свинець, ртуть. У зв'язку з постійно зростаючими вимогами екологічної та хімічної безпеки при виробництві, нанесенні і застосуванні покриттів DELTA повністю виключені шкідливі речовини, зазначені в технічному регламенті Євросоюзу REACH №1907/2006 і переліку небезпечних речовин Європейського хімічного Агентства (ЕХА). Також виконання припису ЄС щодо утилізації автомобілів №2000/53/EG та припису щодо утилізації електронних відходів №2002/95/EG. |
■ Дозволяє регулювати коефіцієнт тертя в різьбовому з'єднанні за рахунок інтегрованої в базовий або додатковий шари твердого мастила. Ця перевага дозволяє мати поряд з високоефективним антикорозійним захистом стабільний коефіцієнт закручування кріпильних виробів, що дуже важливо для якісного монтажу відповідальних металоконструкцій та з'єднань.
■ Не впливає на механічні властивості виробів через невисоку, порівняно з гарячим цинкуванням (+450-550 °C), температуру полімеризації <+250 °C.
■ Витримує від 6 до 10 циклів закручування різьбового з'єднання на граничних моментах.
■ Підходить для гнучких і пружних елементів, таких як пружинні шайби, шайби Гровера, кручені і тарілчасті пружини тощо.
■ Максимальна постійна температура застосування до +200 °C.
■ Можливість вибору кольору покриття. Забезпечується нанесенням додаткових шарів, що дозволяє отримати широку гаму кольорів. Покриття може застосовуватися для виробів з алюмінію та його сплавів, а також нержавіючої сталі.
Технологічний процес нанесення покриттів DELTA
Нанесення покриттів DELTA відбувається на власному сучасному заводі неелектролітичних цинк-ламельних антикорозійних покриттів SOLDI-DELTA – першому та наразі єдиному підприємстві в Україні, що спеціалізується на антикорозійному захисті кріпильних виробів.
Процес нанесення покриттів складається з чотирьох ключових етапів, кожен із яких має критичне значення для кінцевої якості. Послідовність і якість виконання кожного етапу безпосередньо впливають на довговічність і захисні властивості покриття.
Етап №1. Підготовка кріпильних виробів
Перший етап включає наступні операції:
 |
 |
|
Автоматизована установка AQS800
фірми "Technowash"
|
Автоматизована дробометна установка лотково-стрічкового типу RMBC 1.1
фірми "Rosler"
|
■ Приймальний контроль кріпильних виробів
Контроль здійснюється лабораторією фізико-механічних випробувань кріпильних виробів відповідно до вимог нормативних документів або умов договору з замовником. При цьому можливе проведення випробувань на розтяг з метою визначення тимчасового опору на розрив σb (Н/мм2), умовної межі плинності σ0,2 (Н/мм2), міцності з'єднання головки зі стрижнем (коса шайба), відносного подовження після розриву γ (%), відносного звуження після розриву φ (%), визначення твердості за системами Віккерса, Роквелла, визначення ударної в'язкості, визначення пробного навантаження, визначення коефіцієнта закручування, при одночасному контролі зусилля затягування і моменту затягування різьбового з'єднання.
■ Очищення та знежирення кріпильних виробів
Операція проводиться на автоматизованій установці AQS800 фірми «Technowash» (Великобританія), яка входить до складу лінії із підготовки кріпильних виробів. Установка складається з завантажувального пристрою з регульованою швидкістю подачі кріплення, роторної мийної машини зі спіральним барабаном, двох резервуарів з підігрівом для миючого розчину, які оснащені пристроєм дворівневої фільтрації та відділення нафтопродуктів. Кріпильні вироби подаються із завантажувального пристрою з певною швидкістю в приймач мийної машини, після чого потрапляють у спіральний барабан. У барабані кріплення піддається мийці миючим розчином на основі води при температурі +80 °С. Постійне обертання барабана, гарячий миючий розчин, який подається в барабан під високим тиском за допомогою системи форсунок, дозволяють максимально ефективно та безпечно очищати і знежирювати кріпильні вироби. Потім проводиться два цикли ополіскування водою при температурі +80 °С під високим тиском. Завершальною операцією є сушіння виробів повітрям при температурі близько +100 °С з подальшим вивантаженням.
■ Дробометна обробка кріпильних виробів
Це високоефективний метод видалення шарів окису та інших твердих залишків на поверхні виробів. Операція проводиться на автоматизованій дробометній установці лотковострічкового типу RMBC 1.1 фірми «Rösler» (Німеччина), яка входить до складу лінії з підготовки кріпильних виробів. Установка складається з завантажувального пристрою, дробометної камери з турбіною «Hurricane H28», пристрої подачі та грубого очищення дроби, повітряного каскадного сепаратора, фільтрувального пристрою RF 20/2 P/s, розвантажувального пристрою для виробів RSR 1, шафи автоматичного управління установкою. Дробометна установка дозволяє очищати поверхню до SA 2-2½ при застосуванні сталевого дробу S110. Швидкість метання дробу до 80 м/с. Максимальна продуктивність установки становить – 2000 кг/год.
■ Контроль якості підготовки кріпильних виробів
Операція здійснюється лабораторією. Контролюється зовнішній вигляд на предмет виявлення дефектів обробки кріплення, наявності вологи та пилу.
Етап № 2. Підготовка компонентів покриттів
Другий етап виконується паралельно з першим. Підготовку компонентів покриттів здійснює хімічна лабораторія за наступними операціями:
■ Приймальний контроль інгредієнтів покриттів
Контроль проводиться відповідно до нормативних документів та умов договору з постачальником. Контролю підлягає 100% продукції.
■ Приготування складу покриття
Метою операції є отримання необхідного складу покриття з певними властивостями для виконання конкретного виробничого завдання. Операція виконується методом змішування інгредієнтів на спеціальних змішувальних пристроях відповідно до інструкцій виробника.
■ Контроль якісних параметрів складів покриттів
Операція проводиться безпосередньо перед завантаженням складу в лінію нанесення покриттів. Контролю піддаються температура складу, в'язкість, концентрація частинок цинку.
Етап №3. Нанесення покриттів
Третій етап виконується на автоматизованій лінії нанесення покриттів та включає наступні операції:

■ Завантаження кріпильних виробів і складу покриття в лінію нанесення покриттів
Кріпильні вироби поміщаються в завантажувальний пристрій, склад покриття завантажується в резервуар для занурення – центрифугування.
■ Нанесення покриття
З завантажувального пристрою кріпильні вироби поміщаються в барабан і занурюються в резервуар з покривним складом. Для забезпечення рівномірності покриття всієї поверхні кріплення, барабан повільно обертається зі зміною кута осі обертання. Потім барабан піднімається, і проводиться центрифугування для видалення надлишків покриття.
■ Попередній нагрів
Попередній нагрів проводиться з метою видалення розчинників зі складу покриття. Кріпильні вироби після центрифугування вивантажуються на транспортувальну стрічку і переміщуються в камеру попереднього нагріву, де нагріваються до температури +80 °С.
■ Затвердіння (полімеризація)
Операція проводиться для надання покриттю стійких експлуатаційних властивостей. Після камери попереднього нагрівання вироби переміщуються в камеру затвердіння. Процес затвердіння проводиться при температурі +120÷250 °С залежно від складу та геометричних розмірів виробів.
■ Охолодження
Після затвердіння кріпильні вироби переміщуються в камеру охолодження, де охолоджуються повітрям до температури +30 °С з подальшим вивантаженням.


Етап №4. Контроль якості покриття
■ Випробування та контроль якості нанесеного покриття
Випробування проводяться у нашій Лабораторії фізико-механічних випробувань кріпильних виробів відповідно до вимог нормативних документів або умов договору із замовником, де підтверджується відповідність зовнішнього вигляду, товщини шару, адгезії, корозійної стійкості та фрикційних показників установленим вимогам. Для оцінки корозійної стійкості покриттів застосовуються випробування у середовищі нейтрального сольового туману в спеціалізованій камері. Відсутність належного контролю підвищує ризик постачання продукції з прихованими дефектами та подальших експлуатаційних відмов.
Детальніше про історію створення підприємства, на якому здійснюється нанесення систем DELTA в Україні, читайте у статті ”Запорізький завод антикорозійних покриттів SOLDI–DELTA”.
Нормативні параметри стійкості цинкових покриттів
Для перевірки корозійної стійкості покриттів застосовується проведення випробувань у середовищі нейтрального сольового туману відповідно до ДСТУ EN ISO 9227:2022. Нижче можна ознайомитися з нормативними параметрами стійкості для вищевказаних покриттів:
| Найменування покриття | Гальванічне цинкове покриття, Zn (згідно ДСТУ EN ISO 4042:2022) |
Гаряче цинкове покриття, tZn (згідно ДСТУ EN ISO 10684:2022 та лабораторних випробувань) |
Цинк-ламельне покриття, flZn (згідно ДСТУ EN ISO 10683:2022) |
||||||
| Товщина покриття, мкм | 5 | 8 | 12 | 40÷60 | 4 ** | 5 ** | 6 ** | 8 ** | 10 ** |
| Час до появи червоної корозії, год | 42÷96 * | 48÷144 * | 72÷168 * | 400÷640 | ≥ 240 | ≥ 480 | ≥ 600 | ≥ 720 | ≥ 960 |
* Залежно від типу хроматування.
** Товщина включає базовий шар та додатковий шар, якщо такий є.
Дані, наведені в таблиці, показують, що покриття DELTA перевершують за корозійною стійкістю всі традиційні види покриттів.
Корозійні випробування та ефективність
Для порівняльної оцінки корозійної стійкості різних типів захисних покриттів у Лабораторії фізико-механічних випробувань кріпильних виробів проведено випробування методом нейтрального сольового туману в спеціалізованій камері.
Стан зразків після 720 годин випробувань, наведений на зображеннях нижче, наочно демонструє різницю в ефективності антикорозійного захисту та підтверджує переваги цинк-ламельного покриття DELTA.
|
■ Без покриття
|
■ Гальванічний цинк Zn, 8 мкм
|
■ Гарячий цинк tZn
|
■ Цинк-ламельне покриття
|
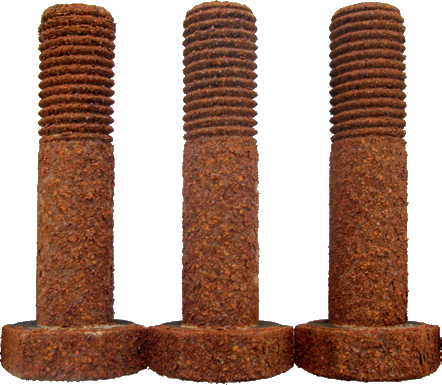


"Висновки досить очевидні. Цинк-ламельні покриття у 10 і більше разів корозійностійкіші або довговічніші за класичні гальванічні покриття. При цьому зазвичай вартість виробів з цинк-ламельним покриттям в середньому вища всього у 1,2-1,5 рази від ціни звичайних оцинкованих виробів або кріплення без покриття", – підсумував Олексій Омельченко, керівник відділу маркетингу компанії ПАТ "СОЛДІ І КО".
Сфери застосування
Покриття DELTA знаходять застосування в різних галузях, де важливими є довговічність, висока антикорозійна стійкість до впливу чинників агресивного середовища та контрольований коефіцієнт тертя для кріплення.
 |
 |
| Автомобілебудування Найбільшим споживачем систем покриттів DELTA є підприємства автомобільної промисловості. Високі вимоги до антикорозійного захисту, хімічної стійкості продиктовані жорсткими умовами експлуатації автомобільної техніки та безпекою для людини. Висока температура двигуна, робочі рідини, паливо, агресивні дорожні хімікати в зимовий час, змінні динамічні навантаження згубно впливають на корозійні та механічні властивості кріплення та відповідальних деталей. За допомогою систем покриттів DELTA істотно збільшується експлуатаційний ресурс виробів. |
Авіабудування Всі прогресивні властивості систем покриттів DELTA з успіхом застосовуються в авіаційній промисловості. Високоефективний антикорозійний захист, хімічна стійкість, стійкість до деформації, екологічна безпека і декоративні властивості покриттів розширюють можливості застосування кріплення в умовах, що відповідають високим експлуатаційним вимогам сучасної авіації. |
 |
 |
| Важке машинобудування Покриття DELTA застосовуються при виробництві та складанні обладнання енергетичного машинобудування, зокрема трансформаторів, перетворювачів, турбогенераторів, гідрогенераторів, газотурбінних установок, гідронасосів та іншого промислового обладнання. Використання кріпильних виробів із високими антикорозійними характеристиками підвищує надійність вузлів, збільшує міжремонтні інтервали та зменшує ризик експлуатаційних відмов. |
Енергетика Покриття DELTA широко застосовуються у традиційній та відновлюваній енергетиці. Кріпильні вироби з такими покриттями використовуються у конструкціях сонячних і вітрових електростанцій, зокрема в опорних системах, монтажних конструкціях та силових вузлах. Об’єкти енергетичної інфраструктури часто експлуатуються у складних кліматичних умовах – на відкритих територіях, морських узбережжях або у відкритому морі, що висуває підвищені вимоги до корозійної стійкості. Застосування покриттів DELTA забезпечує довготривалий захист кріплення та знижує витрати на технічне обслуговування. |
 |
 |
| Суднобудування Ще одна галузь промисловості, в якій застосовуються покриття DELTA. Експлуатація кріпильних виробів в умовах морського клімату вимагає застосування високоефективних антикорозійних покриттів. Використання в галузі кріпильних виробів класів міцності 10.9 і 12.9 передбачає застосування покриттів, альтернативних гальванічним. Це продиктовано явищем "наводнювання" (водневої крихкості) матеріалів високоміцних кріпильних виробів і низькою корозійною стійкістю гальванічних покриттів. Не останнє місце займають і декоративні властивості. Поза конкуренцією тут системи покриттів DELTA. |
Промислове будівництво При монтажі мостових конструкцій і відповідальних будівельних металоконструкцій виконуються трудомісткі операції з підготовки високоміцного кріплення до установки і його антикорозійного захисту. Застосування кріплення з покриттями DELTA дозволяє виключити ці операції, тобто значно знизити трудомісткість монтажних робіт, отримати стабільний коефіцієнт закручування, що дозволяє виконати якісний монтаж з суворо фіксованим зусиллям затягування в кожній монтажній точці. |
"Застосування цинк-ламельних покриттів DELTA дозволяє нашим партнерам отримувати не просто захист від корозії, а комплексне інженерне рішення, яке підвищує надійність конструкцій, зменшує витрати на обслуговування та подовжує термін експлуатації обладнання", – зазначив Сергій Новацький, головний інженер компанії ПАТ "СОЛДІ І КО".
У підсумку
Цинк-ламельні системи покриттів DELTA – це технологічно сучасне, економічно виправдане та екологічно безпечне рішення для антикорозійного захисту металевих виробів. Вони поєднують високу стійкість до корозії, стабільні механічні характеристики та широкі можливості адаптації під конкретні умови експлуатації.
Саме тому такі покриття все частіше стають стандартом у промисловості, будівництві, енергетиці та транспортному машинобудуванні, забезпечуючи довговічність конструкцій та зниження витрат на обслуговування.
Замовити покриття DELTA
Центри замовлень охоплюють всю територію України. Звертайтеся до найближчого регіонального представництва ПАТ "СОЛДІ І КО" – актуальні адреси та телефони доступні у розділі Контакти.
Детальну інформацію про нанесення покриттів DELTA можна отримати за телефоном +380 67 612 8099.
Коротко ознайомитися з основною інформацією про покриття DELTA можна в електронній брошурі нижче.


