


 Facebook


Цинк-ламельные антикоррозионные системы покрытий DELTA

Рост требований к долговечности машин, оборудования и строительных конструкций закономерно стимулирует развитие новых технологий защиты металлических поверхностей от коррозии.  Агрессивные среды, температурные колебания, влага, химические реагенты и механические нагрузки значительно ускоряют разрушение металла, поэтому применение эффективных антикоррозионных покрытий сегодня является не просто желательным, а стратегически необходимым решением.
Традиционно наиболее распространёнными остаются покрытия на основе цинка, поскольку они обеспечивают оптимальное соотношение стоимости и защитных свойств, в зависимости от требований к покрытию. Цинк, имея более отрицательный (на 0,2-0,3 мВ) электродный потенциал, чем железо (сталь), при воздействии агрессивных сред (электролита) медленно растворяется в процессе протекания электрохимических реакций, которые приводят к постоянному обновлению защитных пассивных плёнок, тем самым защищая основной материал изделия. Таким образом, покрытия на основе цинка обеспечивают одновременно барьерную и электрохимическую защиту.
Помимо классического гальванического цинкования сегодня активно применяются горячее, термодиффузионное, механическое цинкование, а также современные неэлектролитические технологии. Одной из наиболее прогрессивных среди них являются цинк-ламельные покрытия DELTA, которые демонстрируют высокий уровень защиты даже в сложных условиях эксплуатации.
Рассмотрим подробнее, что представляет собой цинк-ламельное покрытие DELTA и в чём заключается его эффективность.
Что такое цинк-ламельное покрытие DELTA?
Цинк-ламельное покрытие DELTA (от англ. flake zinc или flZn – чешуйчатый цинк) – это современная технология защиты металлических деталей от коррозии.  На рынке крепежа это покрытие также известно как цинк-дисперсионное или цинк-пластинчатое.
Покрытия DELTA относятся к типу неэлектролитических защитных покрытий, которые состоят из смеси мелкодисперсных чешуек (ламелей) цинка и алюминия, соединённых между собой электропроводящей неорганической основой. Цинк в таких покрытиях представлен в виде ламелей толщиной в несколько десятых долей микрона, с шириной (длиной) 20÷30 мкм и выполняет функцию анодной (жертвенной) защиты. Ламели алюминия формируют барьерный эффект, блокируя доступ кислорода и электролитов к стали. Неорганическая основа выполняет функцию «клея», удерживающего цинковые и алюминиевые пластинки в стабильном слое.
После нанесения и термической полимеризации образуется барьер, в котором ламели цинка и алюминия перекрывают друг друга. Такая структура создаёт высокоэффективную электрохимическую и барьерную защиту для стали.
Преимущества покрытий DELTA
Системы DELTA сочетают высокие эксплуатационные характеристики с технологичностью и экологической безопасностью.
 |
 |
 |
| ■ Высокоэффективная катодная защита от коррозии. Данная защита реализуется за счёт наличия частиц дисперсного цинка, имеющих более отрицательный электродный потенциал по сравнению со сталью, и электропроводящей основы. | ■ Малая, по сравнению с горячим цинком, толщина слоя покрытия, что исключает необходимость специальной подготовки резьбовых частей сопрягаемых крепёжных изделий и позволяет покрывать крепёж практически всех размеров. | ■ Стойкость к органическим растворителям, кислотам, щелочам. Базовые слои устойчивы к органическим растворителям, а также маслам, бензинам. Системы покрытий (базовый слой + дополнительный слой) устойчивы к кислотам, щелочам, моющим средствам. |
 |
 |
| ■ Исключает насыщение водородом поверхностного слоя изделий из высокопрочных сталей. Использование гальванических покрытий для крепёжных изделий высокой прочности связано с риском возникновения хрупкого разрушения как результата водородного насыщения, что является неизбежным сопутствующим эффектом гальванического процесса. Водород вызывает преждевременное хрупкое разрушение высокопрочных легированных сталей и изделий из них, прежде всего вследствие снижения ударной вязкости (ГОСТ 9454-70). Для устранения этого негативного явления крепёж подвергают специальной термообработке. Полную гарантию надёжности высокопрочных крепёжных изделий, исключение вероятности хрупкого разрушения и одновременно коррозионную стойкость можно обеспечить только при использовании метода, отличного от гальванического способа нанесения защитных покрытий. | ■ Исключены вредные вещества: хром (VI), кадмий, свинец, ртуть. В связи с постоянно растущими требованиями экологической и химической безопасности при производстве, нанесении и применении покрытий DELTA полностью исключены вредные вещества, указанные в техническом регламенте Евросоюза REACH №1907/2006 и перечне опасных веществ Европейского химического агентства (ECHA). Также выполняются требования директивы ЕС по утилизации автомобилей №2000/53/EG и директивы по утилизации электронных отходов №2002/95/EG. |
■ Позволяет регулировать коэффициент трения в резьбовом соединении за счёт интегрированной в базовый или дополнительный слой твёрдой смазки. Это преимущество обеспечивает наряду с высокоэффективной антикоррозионной защитой стабильный коэффициент закручивания крепёжных изделий, что крайне важно для качественного монтажа ответственных металлоконструкций и соединений.
■ Не влияет на механические свойства изделий благодаря невысокой, по сравнению с горячим цинкованием (+450-550 °C), температуре полимеризации <+250 °C.
■ Выдерживает от 6 до 10 циклов закручивания резьбового соединения на предельных моментах.
■ Подходит для гибких и упругих элементов, таких как пружинные шайбы, шайбы Гровера, витые и тарельчатые пружины и т. п.
■ Максимальная постоянная температура применения до +200 °C.
■ Возможность выбора цвета покрытия. Обеспечивается нанесением дополнительных слоёв, что позволяет получить широкую гамму цветов. Покрытие может применяться для изделий из алюминия и его сплавов, а также нержавеющей стали.
Технологический процесс нанесения покрытий DELTA
Нанесение покрытий DELTA происходит на собственном современном заводе неэлектролитических цинк-ламельных антикоррозионных покрытий SOLDI-DELTA – первом и единственном предприятии в Украине, специализирующемся на антикоррозионной защите крепежных изделий.
Процесс нанесения покритий состоит из четырёх ключевых этапов, каждый из которых имеет критическое значение для конечного качества. Последовательность и качество выполнения каждого этапа напрямую влияют на долговечность и защитные свойства покрытия.
Этап №1. Подготовка крепёжных изделий
Первый этап включает следующие операции:
 |
 |
|
Автоматизированная установка AQS800
фирмы «Technowash»
|
Автоматизированная дробемётная установка лотково-ленточного типа RMBC 1.1
фирмы «Rosler»
|
■ Приёмочный контроль крепёжных изделий
Контроль осуществляется лабораторией физико-механических испытаний крепёжных изделий в соответствии с требованиями нормативных документов или условиями договора с заказчиком. При этом возможно проведение испытаний на растяжение с целью определения временного сопротивления разрыву σb (Н/мм2), условного предела текучести σ0,2 (Н/мм2), прочности соединения головки со стержнем (косая шайба), относительного удлинения после разрыва γ (%), относительного сужения после разрыва φ (%), определения твёрдости по системам Виккерса, Роквелла, определения ударной вязкости, определения пробной нагрузки, определения коэффициента закручивания при одновременном контроле усилия затяжки и момента затяжки резьбового соединения.
■ Очистка и обезжиривание крепёжных изделий
Операция проводится на автоматизированной установке AQS800 фирмы «Technowash» (Великобритания), которая входит в состав линии подготовки крепёжных изделий. Установка состоит из загрузочного устройства с регулируемой скоростью подачи крепежа, роторной моечной машины со спиральным барабаном, двух резервуаров с подогревом для моющего раствора, оснащённых устройством двухуровневой фильтрации и отделения нефтепродуктов. Крепёжные изделия подаются из загрузочного устройства с заданной скоростью в приёмник моечной машины, после чего попадают в спиральный барабан. В барабане крепёж подвергается мойке водным моющим раствором при температуре +80 °С. Постоянное вращение барабана, горячий моющий раствор, подаваемый в барабан под высоким давлением при помощи системы форсунок, позволяют максимально эффективно и безопасно очищать и обезжиривать крепёжные изделия. Затем проводятся два цикла ополаскивания водой при температуре +80 °С под высоким давлением. Завершающей операцией является сушка изделий воздухом при температуре около +100 °С с последующей выгрузкой.
■ Дробемётная обработка крепёжных изделий
Это высокоэффективный метод удаления слоёв оксидов и других твёрдых остатков на поверхности изделий. Операция проводится на автоматизированной дробемётной установке лотково-ленточного типа RMBC 1.1 фирмы «Rösler» (Германия), которая входит в состав линии подготовки крепёжных изделий. Установка состоит из загрузочного устройства, дробемётной камеры с турбиной «Hurricane H28», устройства подачи и грубой очистки дроби, воздушного каскадного сепаратора, фильтрующего устройства RF 20/2 P/s, разгрузочного устройства для изделий RSR 1, шкафа автоматического управления установкой. Дробемётная установка позволяет очищать поверхность до SA 2–2½ при применении стальной дроби S110. Скорость метания дроби до 80 м/с. Максимальная производительность установки составляет – 2000 кг/ч.
■ Контроль качества подготовки крепёжных изделий
Операция осуществляется лабораторией. Контролируется внешний вид на предмет выявления дефектов обработки крепежа, наличия влаги и пыли.
Этап № 2. Подготовка компонентов покрытий
Второй этап выполняется параллельно с первым. Подготовку компонентов покрытий осуществляет химическая лаборатория по следующим операциям:
■ Приёмочный контроль ингредиентов покрытий
Контроль проводится в соответствии с нормативными документами и условиями договора с поставщиком. Контролю подлежит 100% продукции.
■ Приготовление состава покрытия
Целью операции является получение необходимого состава покрытия с заданными свойствами для выполнения конкретной производственной задачи. Операция выполняется методом смешивания ингредиентов на специальных смесительных устройствах в соответствии с инструкциями производителя.
■ Контроль качественных параметров составов покрытий
Операция проводится непосредственно перед загрузкой состава в линию нанесения покрытий. Контролируются температура состава, вязкость, концентрация частиц цинка.
Этап №3. Нанесение покрытий
Третий этап выполняется на автоматизированной линии нанесения покрытий и включает следующие операции:

■ Загрузка крепёжных изделий и состава покрытия на линию нанесения покрытий
Крепёжные изделия помещаются в загрузочное устройство, состав покрытия загружается в резервуар для погружения – центрифугирования.
■ Нанесение покрытия
Из загрузочного устройства крепёжные изделия помещаются в барабан и погружаются в резервуар с покрывным составом. Для обеспечения равномерности покрытия всей поверхности крепежа барабан медленно вращается с изменением угла оси вращения. Затем барабан поднимается, и проводится центрифугирование для удаления излишков покрытия.
■ Предварительный нагрев
Предварительный нагрев проводится с целью удаления растворителей из состава покрытия. Крепёжные изделия после центрифугирования выгружаются на транспортировочную ленту и перемещаются в камеру предварительного нагрева, где нагреваются до температуры +80 °С.
■ Отверждение (полимеризация)
Операция проводится для придания покрытию устойчивых эксплуатационных свойств. После камеры предварительного нагрева изделия перемещаются в камеру отверждения. Процесс отверждения проводится при температуре +120÷250 °С в зависимости от состава и геометрических размеров изделий.
■ Охлаждение
После отверждения крепёжные изделия перемещаются в камеру охлаждения, где охлаждаются воздухом до температуры +30 °С с последующей выгрузкой.


Этап №4. Контроль качества покрытия
■ Испытания и контроль качества нанесённого покрытия
Испытания проводятся в нашей Лаборатории физико-механических испытаний крепёжных изделий в соответствии с требованиями нормативных документов или условиями договора с заказчиком, где подтверждается соответствие внешнего вида, толщины слоя, адгезии, коррозионной стойкости и фрикционных показателей установленным требованиям. Для оценки коррозионной стойкости покрытий применяются испытания в среде нейтрального солевого тумана в специализированной камере. Отсутствие надлежащего контроля повышает риск поставки продукции со скрытыми дефектами и последующих эксплуатационных отказов.
Подробнее о истории создания предприятия, на котором осуществляется нанесение систем DELTA в Украине, читайте в статье «Запорожский завод антикоррозионных покрытий SOLDI–DELTA».
Нормативные параметры стойкости цинковых покрытий
Для проверки коррозионной стойкости покрытий применяется проведение испытаний в среде нейтрального солевого тумана в соответствии с ДСТУ EN ISO 9227:2022. Ниже можно ознакомиться с нормативными параметрами стойкости для вышеуказанных покрытий:
| Наименование покрытия | Гальваническое цинковое покрытие, Zn (согласно ДСТУ EN ISO 4042:2022) |
Горячее цинковое покрытие, tZn (согласно ДСТУ EN ISO 10684:2022 и лабораторных испытаний) |
Цинк-ламельное покрытие, flZn (согласно ДСТУ EN ISO 10683:2022) |
||||||
| Толщина покрытия, мкм | 5 | 8 | 12 | 40÷60 | 4 ** | 5 ** | 6 ** | 8 ** | 10 ** |
| Время до появления красной коррозии, час | 42÷96 * | 48÷144 * | 72÷168 * | 400÷640 | ≥ 240 | ≥ 480 | ≥ 600 | ≥ 720 | ≥ 960 |
* В зависимости от типа хроматирования.
** Толщина включает базовый слой и дополнительный слой, если таковой имеется.
Данные, приведённые в таблице, показывают, что покрытия DELTA превосходят по коррозионной стойкости все традиционные виды покрытий.
Коррозионные испытания и эффективность
Для сравнительной оценки коррозионной стойкости различных типов защитных покрытий в Лаборатории физико-механических испытаний крепёжных изделий проведены испытания методом нейтрального солевого тумана в специализированной камере.
Состояние образцов после 720 часов испытаний, представленное на изображениях ниже, наглядно демонстрирует разницу в эффективности антикоррозионной защиты и подтверждает преимущества цинк-ламельного покрытия DELTA.
|
■ Без покрытия
|
■ Гальванический цинк Zn, 8 мкм
|
■ Горячий цинк tZn
|
■ Цинк-ламельное покрытие
|
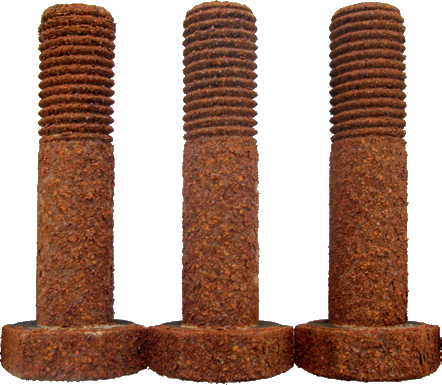


«Выводы достаточно очевидны. Цинк-ламельные покрытия в 10 и более раз коррозионностойкие или долговечнее классических гальванических покрытий. При этом обычно стоимость изделий с цинк-ламельным покрытием в среднем выше всего в 1,2-1,5 раза по сравнению с ценой обычных оцинкованных изделий или крепежа без покрытия», – подытожил Алексей Омельченко, руководитель отдела маркетинга компании АО «СОЛДИ И КО».
Области применения
Покрытия DELTA находят применение в различных отраслях, где важны долговечность, высокая антикоррозионная стойкость к воздействию факторов агрессивной среды и контролируемый коэффициент трения для крепежа.
 |
 |
| Автомобилестроение Крупнейшим потребителем систем покрытий DELTA являются предприятия автомобильной промышленности. Высокие требования к антикоррозионной защите и химической стойкости продиктованы жесткими условиями эксплуатации автомобильной техники и требованиями безопасности для человека. Высокая температура двигателя, рабочие жидкости, топливо, агрессивные дорожные химикаты в зимний период, переменные динамические нагрузки негативно влияют на коррозионные и механические свойства крепежа и ответственных деталей. С помощью систем покрытий DELTA существенно увеличивается эксплуатационный ресурс изделий. |
Авиастроение Все прогрессивные свойства систем покрытий DELTA успешно применяются в авиационной промышленности. Высокоэффективная антикоррозионная защита, химическая стойкость, устойчивость к деформации, экологическая безопасность и декоративные свойства покрытий расширяют возможности применения крепежа в условиях, соответствующих высоким эксплуатационным требованиям современной авиации. |
 |
 |
| Тяжелое машиностроение Покрытия DELTA применяются при производстве и сборке оборудования энергетического машиностроения, в частности трансформаторов, преобразователей, турбогенераторов, гидрогенераторов, газотурбинных установок, гидронасосов и другого промышленного оборудования. Использование крепежных изделий с высокими антикоррозионными характеристиками повышает надежность узлов, увеличивает межремонтные интервалы и снижает риск эксплуатационных отказов. |
Энергетика Покрытия DELTA широко применяются в традиционной и возобновляемой энергетике. Крепежные изделия с такими покрытиями используются в конструкциях солнечных и ветровых электростанций, в частности в опорных системах, монтажных конструкциях и силовых узлах. Объекты энергетической инфраструктуры часто эксплуатируются в сложных климатических условиях – на открытых территориях, морских побережьях или в открытом море, что предъявляет повышенные требования к коррозионной стойкости. Применение покрытий DELTA обеспечивает долговременную защиту крепежа и снижает затраты на техническое обслуживание. |
 |
 |
| Судостроение Еще одна отрасль промышленности, в которой применяются покрытия DELTA. Эксплуатация крепежных изделий в условиях морского климата требует применения высокоэффективных антикоррозионных покрытий. Использование в отрасли крепежных изделий классов прочности 10.9 и 12.9 предполагает применение покрытий, альтернативных гальваническим. Это обусловлено явлением «наводороживания» (водородной хрупкости) материалов высокопрочного крепежа и низкой коррозионной стойкостью гальванических покрытий. Немаловажное значение имеют и декоративные свойства. Вне конкуренции здесь системы покрытий DELTA. |
Промышленное строительство При монтаже мостовых конструкций и ответственных строительных металлоконструкций выполняются трудоемкие операции по подготовке высокопрочного крепежа к установке и его антикоррозионной защите. Применение крепежа с покрытиями DELTA позволяет исключить эти операции, то есть значительно снизить трудоемкость монтажных работ, получить стабильный коэффициент закручивания, что позволяет выполнить качественный монтаж со строго фиксированным усилием затяжки в каждой монтажной точке. |
«Применение цинк-ламельных покрытий DELTA позволяет нашим партнерам получать не просто защиту от коррозии, а комплексное инженерное решение, которое повышает надежность конструкций, снижает затраты на обслуживание и продлевает срок эксплуатации оборудования», – отметил Сергей Новацкий, главный инженер компании АО «СОЛДИ И КО».
В итоге
Цинк-ламельные системы покрытий DELTA – это технологически современное, экономически обоснованное и экологически безопасное решение для антикоррозионной защиты металлических изделий. Они сочетают высокую коррозионную стойкость, стабильные механические характеристики и широкие возможности адаптации под конкретные условия эксплуатации.
Именно поэтому такие покрытия все чаще становятся стандартом в промышленности, строительстве, энергетике и транспортном машиностроении, обеспечивая долговечность конструкций и снижение затрат на обслуживание.
Заказать покрытие DELTA
Центры заказов охватывают всю территорию Украины. Обращайтесь в ближайшее региональное представительство АО «СОЛДИ И КО» – актуальные адреса и телефоны доступны в разделе Контакты.
Подробную информацию о нанесении покрытий DELTA можно получить по телефону +380 67 612 8099.
Кратко ознакомиться с основной информацией о покрытии DELTA можно в электронной брошюре ниже.


